
Il carburo cementato è un materiale in lega costituito da un composto duro di un metallo refrattario e un legante metallico, ottenuto tramite un processo di metallurgia delle polveri. Presenta una serie di eccellenti proprietà, tra cui elevata durezza, resistenza all'usura, buona resistenza meccanica e tenacità, resistenza al calore e alla corrosione. In particolare, la sua elevata durezza e resistenza all'usura rimangono sostanzialmente invariate anche a una temperatura di 500 °C, e conserva un'elevata durezza anche a 1000 °C. Il carburo è ampiamente utilizzato come materiale per utensili, ad esempio per tornitura, fresatura, piallatura, punte da trapano, alesatura, ecc., per il taglio di ghisa, metalli non ferrosi, plastica, fibre chimiche, grafite, vetro, pietra e acciaio comune. Può essere impiegato anche per il taglio di materiali difficili da lavorare come acciaio resistente al calore, acciaio inossidabile, acciaio ad alto contenuto di manganese, acciaio per utensili, ecc. La velocità di taglio dei nuovi utensili in carburo è oggi centinaia di volte superiore a quella dell'acciaio al carbonio.
Applicazione del carburo cementato
(1) Materiale dell'utensile
Il carburo è il materiale più utilizzato per la produzione di utensili, come torni, frese, piallatrici, punte da trapano, ecc. Tra questi, il carburo di tungsteno-cobalto è adatto alla lavorazione a truciolo corto di metalli ferrosi e non ferrosi e alla lavorazione di materiali non metallici, come ghisa, ottone fuso, bachelite, ecc.; il carburo di tungsteno-titanio-cobalto è invece adatto alla lavorazione a truciolo lungo di metalli ferrosi come l'acciaio. Tra leghe simili, quelle con un maggiore contenuto di cobalto sono adatte alla sgrossatura, mentre quelle con un minore contenuto di cobalto sono più indicate per la finitura. I carburi cementati per uso generale hanno una durata di lavorazione molto maggiore rispetto ad altri carburi cementati per materiali difficili da lavorare come l'acciaio inossidabile.
(2) Materiale dello stampo
Il carburo cementato viene utilizzato principalmente per stampi per lavorazione a freddo, come stampi per trafilatura a freddo, stampi per punzonatura a freddo, stampi per estrusione a freddo e stampi per foratura a freddo.
Gli stampi per stampaggio a freddo in carburo devono possedere una buona tenacità all'impatto, tenacità alla frattura, resistenza alla fatica, resistenza alla flessione e buona resistenza all'usura in condizioni di lavoro gravose, caratterizzate da impatti forti o intensi. Solitamente si utilizzano leghe a medio e alto contenuto di cobalto e a grana media e grossa, come ad esempio la YG15C.
In generale, la relazione tra resistenza all'usura e tenacità del carburo cementato è contraddittoria: l'aumento della resistenza all'usura comporta una diminuzione della tenacità, e l'aumento della tenacità porta inevitabilmente a una diminuzione della resistenza all'usura. Pertanto, nella scelta delle leghe, è necessario soddisfare specifici requisiti di utilizzo in base all'oggetto da lavorare e alle condizioni operative.
Se il grado selezionato è soggetto a fessurazioni e danni precoci durante l'uso, si dovrebbe scegliere il grado con maggiore tenacità; se il grado selezionato è soggetto a usura e danni precoci durante l'uso, si dovrebbe scegliere il grado con maggiore durezza e migliore resistenza all'usura. I seguenti gradi: YG15C, YG18C, YG20C, YL60, YG22C, YG25C. Da sinistra a destra, la durezza diminuisce, la resistenza all'usura diminuisce e la tenacità aumenta; al contrario, vale l'opposto.
(3) Strumenti di misurazione e parti resistenti all'usura
Il carburo viene utilizzato per inserti superficiali resistenti all'usura e per componenti di strumenti di misurazione, cuscinetti di precisione per rettificatrici, piastre e aste di guida per rettificatrici senza centri, piani di tornitura e altre parti resistenti all'usura.
I metalli leganti sono generalmente metalli del gruppo del ferro, comunemente cobalto e nichel.
Nella produzione di carburo cementato, la granulometria della polvere di materia prima selezionata è compresa tra 1 e 2 micron e la purezza è molto elevata. Le materie prime vengono dosate secondo il rapporto di composizione prescritto e, dopo la macinazione a umido in un mulino a sfere, si aggiunge alcol o altri solventi per ottenere una miscelazione e una polverizzazione complete. La miscela viene quindi setacciata. Successivamente, la miscela viene granulata, pressata e riscaldata a una temperatura prossima al punto di fusione del metallo legante (1300-1500 °C), in modo che la fase indurita e il metallo legante formino una lega eutettica. Dopo il raffreddamento, le fasi indurite si distribuiscono nella struttura reticolare composta dal metallo legante e si legano strettamente tra loro formando un insieme solido. La durezza del carburo cementato dipende dal contenuto di fase indurita e dalla granulometria: maggiore è il contenuto di fase indurita e più fini sono i grani, maggiore sarà la durezza. La tenacità del carburo cementato è determinata dal metallo legante: maggiore è il contenuto di metallo legante, maggiore sarà la resistenza alla flessione.
Nel 1923, Schlerter, in Germania, aggiunse dal 10% al 20% di cobalto alla polvere di carburo di tungsteno come legante, inventando una nuova lega di carburo di tungsteno e cobalto. La sua durezza era seconda solo a quella del diamante. Fu così realizzato il primo carburo cementato. Tuttavia, quando si tagliava l'acciaio con un utensile fatto di questa lega, il tagliente si usurava rapidamente e poteva persino incrinarsi. Nel 1929, Schwarzkov, negli Stati Uniti, aggiunse una certa quantità di carburo di tungsteno e carburo di titanio alla composizione originale, migliorando le prestazioni dell'utensile nel taglio dell'acciaio. Questo rappresenta un altro traguardo nella storia dello sviluppo del carburo cementato.
Il carburo cementato possiede una serie di eccellenti proprietà, quali elevata durezza, resistenza all'usura, buona resistenza meccanica e tenacità, resistenza al calore e alla corrosione. In particolare, la sua elevata durezza e resistenza all'usura rimangono sostanzialmente invariate anche a una temperatura di 500 °C, e conserva un'elevata durezza anche a 1000 °C. Il carburo è ampiamente utilizzato come materiale per utensili, ad esempio per tornitura, fresatura, piallatura, punte da trapano, alesatura, ecc., per il taglio di ghisa, metalli non ferrosi, plastica, fibre chimiche, grafite, vetro, pietra e acciaio comune. Può essere utilizzato anche per il taglio di materiali difficili da lavorare come acciaio resistente al calore, acciaio inossidabile, acciaio ad alto contenuto di manganese, acciaio per utensili, ecc. La velocità di taglio dei nuovi utensili in carburo è ora centinaia di volte superiore a quella dell'acciaio al carbonio.
Il carburo può essere utilizzato anche per realizzare utensili per la perforazione di rocce, utensili per l'estrazione mineraria, utensili di perforazione, strumenti di misurazione, componenti resistenti all'usura, abrasivi metallici, camicie per cilindri, cuscinetti di precisione, ugelli e stampi metallici (come matrici per trafilatura, matrici per bulloni, matrici per dadi e vari stampi per elementi di fissaggio; le eccellenti prestazioni del carburo cementato hanno gradualmente sostituito i precedenti stampi in acciaio).
In seguito, vennero introdotti anche utensili in carburo cementato rivestito. Nel 1969, la Svezia sviluppò con successo un utensile rivestito in carburo di titanio. La base dell'utensile era costituita da carburo di tungsteno-titanio-cobalto o da carburo di tungsteno-cobalto. Lo spessore del rivestimento in carburo di titanio sulla superficie era di pochi micron, ma rispetto agli utensili in lega della stessa marca, la durata utile era triplicata e la velocità di taglio aumentata dal 25% al 50%. Negli anni '70, apparve una quarta generazione di utensili rivestiti per il taglio di materiali difficili da lavorare.
Come avviene la sinterizzazione del carburo cementato?
Il carburo cementato è un materiale metallico ottenuto mediante metallurgia delle polveri di carburi e leganti metallici costituiti da uno o più metalli refrattari.
Mprincipali paesi produttori
Nel mondo, oltre 50 paesi producono carburo cementato, con una produzione totale di 27.000-28.000 tonnellate. I principali produttori sono Stati Uniti, Russia, Svezia, Cina, Germania, Giappone, Regno Unito, Francia, ecc. Il mercato mondiale del carburo cementato è sostanzialmente saturo e la concorrenza è molto agguerrita. L'industria cinese del carburo cementato ha iniziato a prendere forma alla fine degli anni '50. Dagli anni '60 agli anni '70, l'industria cinese del carburo cementato si è sviluppata rapidamente. All'inizio degli anni '90, la capacità produttiva totale della Cina di carburo cementato ha raggiunto le 6.000 tonnellate e la produzione totale ha raggiunto le 5.000 tonnellate, posizionandosi al terzo posto nel mondo dopo Russia e Stati Uniti.
taglierina WC
①Carburo cementato di tungsteno e cobalto
I componenti principali sono il carburo di tungsteno (WC) e il legante cobalto (Co).
La sua classificazione è composta da "YG" ("duro e cobalto" in Pinyin cinese) e dalla percentuale di contenuto medio di cobalto.
Ad esempio, YG8 significa che la percentuale media di WCo è dell'8%, e il resto è carburo di tungsteno-cobalto.
coltelli TIC
②Carburo di tungsteno-titanio-cobalto
I componenti principali sono il carburo di tungsteno, il carburo di titanio (TiC) e il cobalto.
La sua classificazione è composta da "YT" (due caratteri in Pinyin cinese che indicano "duro, titanio") e dal contenuto medio di carburo di titanio.
Ad esempio, YT15 significa WTi medio=15%, e il resto è carburo di tungsteno e carburo di tungsteno-titanio-cobalto con contenuto di cobalto.
Utensile in tungsteno, titanio e tantalio
③Carburo cementato di tungsteno-titanio-tantalio (niobio)
I componenti principali sono il carburo di tungsteno, il carburo di titanio, il carburo di tantalio (o carburo di niobio) e il cobalto. Questo tipo di carburo cementato è anche chiamato carburo cementato generale o carburo cementato universale.
Il suo grado è composto da “YW” (il prefisso fonetico cinese di “duro” e “wan”) più un numero progressivo, come YW1.
Caratteristiche prestazionali
Inserti saldati in carburo
Elevata durezza (86~93 HRA, equivalente a 69~81 HRC);
Buona durezza termica (fino a 900~1000℃, mantiene 60 HRC);
Buona resistenza all'abrasione.
Gli utensili da taglio in carburo sono da 4 a 7 volte più veloci dell'acciaio rapido e hanno una durata da 5 a 80 volte superiore. Nella produzione di stampi e strumenti di misurazione, la durata è da 20 a 150 volte superiore a quella dell'acciaio per utensili legato. Possono tagliare materiali duri fino a circa 50 HRC.
Tuttavia, il carburo cementato è fragile e non può essere lavorato meccanicamente, ed è difficile realizzare utensili integrali con forme complesse. Pertanto, si realizzano spesso lame di diverse forme, che vengono installate sul corpo dell'utensile o dello stampo mediante saldatura, incollaggio, serraggio meccanico, ecc.
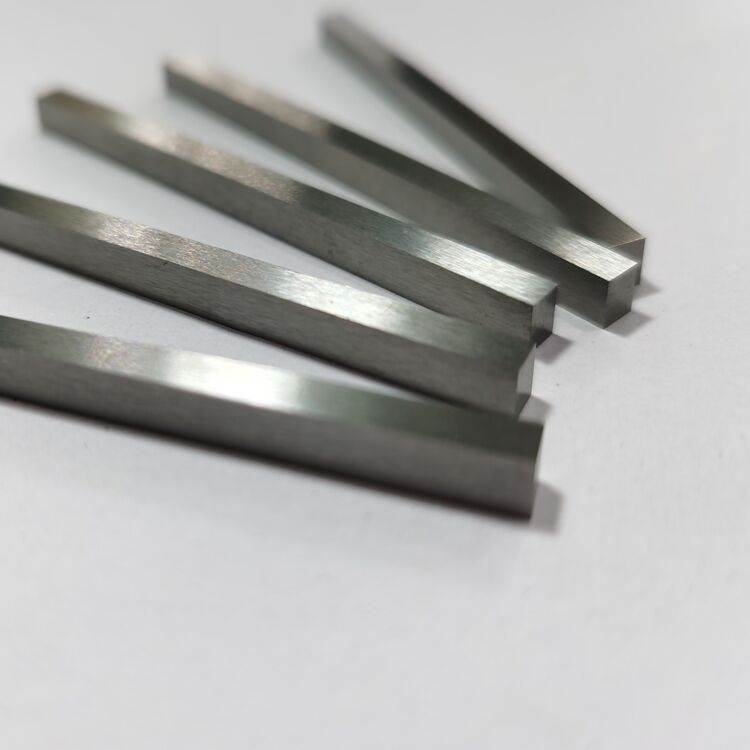
Bar dalla forma particolare
Sinterizzazione
Il processo di stampaggio per sinterizzazione del carburo cementato consiste nel comprimere la polvere in un lingotto, che viene poi introdotto in un forno di sinterizzazione per essere riscaldato a una determinata temperatura (temperatura di sinterizzazione), mantenuto a tale temperatura per un certo periodo di tempo (tempo di mantenimento) e infine raffreddato per ottenere un materiale in carburo cementato con le proprietà richieste.
Il processo di sinterizzazione del carburo cementato può essere suddiviso in quattro fasi fondamentali:
1: Nella fase di rimozione dell'agente formante e di pre-sinterizzazione, il corpo sinterizzato si modifica come segue:
La rimozione dell'agente di stampaggio, con l'aumento della temperatura nella fase iniziale della sinterizzazione, l'agente di stampaggio si decompone o vaporizza gradualmente e il corpo sinterizzato viene escluso. Il tipo, la quantità e il processo di sinterizzazione sono diversi.
Gli ossidi sulla superficie della polvere vengono ridotti. Alla temperatura di sinterizzazione, l'idrogeno può ridurre gli ossidi di cobalto e tungsteno. Se l'agente formante viene rimosso sotto vuoto e sinterizzato, la reazione carbonio-ossigeno non è forte. La tensione di contatto tra le particelle di polvere viene gradualmente eliminata, la polvere metallica legante inizia a recuperare e ricristallizzare, inizia a verificarsi la diffusione superficiale e la resistenza alla bricchettatura migliora.
2: Fase di sinterizzazione in fase solida (temperatura eutettica di 800℃)
Alla temperatura precedente alla comparsa della fase liquida, oltre al proseguimento del processo della fase precedente, si intensificano la reazione e la diffusione in fase solida, aumenta il flusso plastico e il corpo sinterizzato si contrae in modo significativo.
3: Fase di sinterizzazione in fase liquida (temperatura eutettica – temperatura di sinterizzazione)
Quando la fase liquida compare nel corpo sinterizzato, il ritiro si completa rapidamente, seguito dalla trasformazione cristallografica che porta alla formazione della struttura e della conformazione di base della lega.
4: Fase di raffreddamento (temperatura di sinterizzazione – temperatura ambiente)
In questa fase, la struttura e la composizione di fase della lega subiscono alcune modifiche in base alle diverse condizioni di raffreddamento. Questa caratteristica può essere sfruttata per riscaldare il carburo cementato al fine di migliorarne le proprietà fisiche e meccaniche.
Data di pubblicazione: 11 aprile 2022


